

Магнезиальный углеродный кирпич относится к основному огнеупорному материалу с углеродными связями, в котором в качестве основного заполнителя используется магнезиальный клинкер высокой чистоты, а в качестве функциональной добавки используется натуральный чешуйчатый графит, а в качестве связующего используется термореактивная фенольная смола, а также следовые антиоксидантные добавки. Готовые магнезиальные углеродистые кирпичи обладают превосходной стойкостью к высокотемпературной шлаковой коррозии, термостойкостью и устойчивостью к отслаиванию, поэтому они широко используются в качестве материала внутренней футеровки стальных ковшей, зон конвертерных шлаковых линий и емкостей вторичного рафинирования на металлургических заводах. Внутри микроструктуры кирпича чешуйчатый графит образует фазу непрерывной углеродной сетки. Графит обладает хорошей несмачиваемостью по отношению к расплавленному основному шлаку, что может препятствовать проникновению расплавленного шлака во внутреннюю часть корпуса кирпича и замедлять скорость эрозии шлака. При этом графит улучшает теплопроводность тела кирпича и снимает концентрацию термических напряжений в циклическом режиме переменного горячего и холодного, повышая термостойкость всей огнеупорной футеровки. Однако графитовой фазе также присуща слабость легкого окисления при температуре выше 500 градусов в воздушной атмосфере, поэтому формула и процесс должны быть тщательно разработаны, чтобы ограничить риск окислительной абляции во время практической эксплуатации.
Каждый компонент в системе сырья для магнезиального углеродного кирпича взаимодействует друг с другом, и разработка формулы требует комплексного баланса между несколькими характеристиками. Плавленая магнезия высокой чистоты или спеченная магнезия в качестве каркасного заполнителя обеспечивает базовую устойчивость к шлаковой эрозии; содержание примесей в магнезиальном сырье необходимо строго контролировать, чтобы избежать образования эвтектической фазы с низкой температурой плавления, которая ускоряет коррозию корпуса кирпича. Природный крупночешуйчатый графит является основной функциональной фазой: размер чешуек, чистота и состояние поверхности оказывают огромное влияние на конечные характеристики кирпича. Слишком мелкий графит снижает несмачиваемость расплавленным шлаком; Графит с чрезмерным содержанием золы будет образовывать вредную фазу легкого плавления внутри корпуса кирпича и ухудшать эксплуатационные характеристики при высоких температурах. Фенольная смола действует как связующее, образуя сеть углеродных связей после отверждения и термической обработки карбонизации; Тип смолы и степень закоксовывания напрямую определяют прочность сырого изделия и коэффициент остаточного углерода при высоких температурах. Антиоксидантные добавки, такие как алюминиевый порошок и кремниевый порошок, добавляются в формулу для преимущественного взаимодействия с кислородом и создания защитного оксидного слоя для замедления скорости окисления графитовой фазы в высокотемпературной окислительной среде.
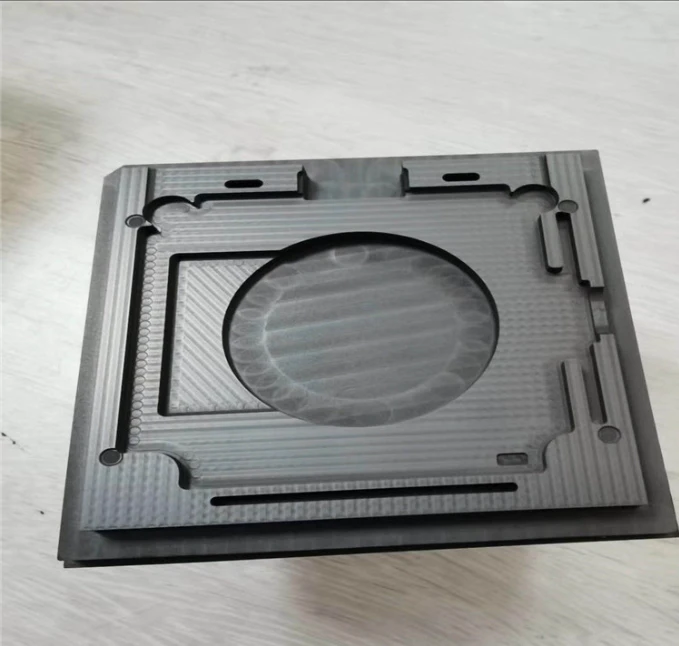
Ключевые моменты рабочего процесса производства магнезиального углеродистого кирпича включают точное дозирование, интенсивное замешивание, компрессионное формование под высоким давлением и термообработку при низкой температуре. Сырьевые материалы, включая магнезиальный заполнитель с различными фракциями по размеру частиц, чешуйчатый графит, смоляную жидкость и антиоксидантный порошок, должны быть полностью гомогенизированы во время процедуры замешивания. При гомогенном смешивании внутри одного кирпича образуется локальная зона с высоким содержанием графита или зона с дефицитом графита, что приводит к неравномерной защите от шлака и локальному преждевременному износу футеровки ковша при практическом применении. Процесс формования гидравлическим прессом требует достаточного формовочного давления для получения сырого кирпича высокой объемной плотности; недостаточное давление формования оставляет слишком много соединенных между собой открытых пор внутри тела кирпича, и расплавленный шлак легко проникает по каналам пор. Температурную кривую отверждения необходимо осторожно контролировать, чтобы завершить сшивание смолы и начальную карбонизацию без образования внутренних микротрещин, вызванных быстрым выходом летучих веществ.
Тремя типичными механизмами разрушения магнезиального углеродистого кирпича в процессе эксплуатации сталеплавильного ковша являются эрозия, вызванная проникновением расплавленного шлака, окислительная абляция графитовой фазы и растрескивание под термическим напряжением. Прежде всего, эрозионное разрушение расплавленного шлака: расплавленный основной шлак разъедает магнезиальную агрегатную фазу и проникает в тело кирпича по порам; как только защитная сеть графита разрушается, скорость эрозии резко возрастает. Второй — абляция окисления графита: кислород из воздуха или атмосферы печи диффундирует в тело кирпича и при высокой температуре окисляет углеродную фазу графита, образуя пористый слой распада на поверхности кирпича и сокращая срок службы футеровки. В-третьих, это разрушение от раскалывания при термическом напряжении: при повторной загрузке ковша и условиях циклического изменения температуры выпуска несоответствие теплового расширения между каждой внутренней фазой приводит к переменному термическому напряжению, вызывающему послойное растрескивание и отслаивание материала поверхности кирпича. На реальном участке эксплуатации ковша эти три режима отказа обычно накладываются и взаимодействуют друг с другом, а не возникают независимо. Инженерам по огнеупорам необходимо оптимизировать выбор марок сырья и соответствие формул по нескольким параметрам, чтобы ограничить прогресс разрушения композита.

Компания Jincheng Graphite специализируется на производстве крупночешуйчатой продукции из натурального графита, предназначенной для производства магнезиальных углеродистых огнеупорных кирпичей. На предприятии строго контролируется фракционный состав и зольность графитовой продукции. Гарантируется большое количество хлопьев, в то время как содержание вредной силикатной золы поддерживается в низком пороговом диапазоне, что гарантирует, что графит может образовывать непрерывную защитную углеродную сеть внутри тела кирпича и уменьшать смачиваемость расплавленным шлаком. Предусмотрены различные марки размера хлопьев, соответствующие различным требованиям системы огнеупорных формул: грубые крупные хлопья для тяжелонагруженных магнезиальных углеродистых кирпичей с большим ковшом, средние хлопья для обычных огнеупорных изделий со средними и малыми ковшами.
Помимо поставок стандартных графитовых материалов, Jincheng Graphite осуществляет техническое сотрудничество с мировыми производителями огнеупоров. В зависимости от рабочего состояния ковша клиента, среды основности шлака и существующей системы формул технический персонал дает справочные предложения по выбору марки графитовых чешуек и разумному диапазону пропорций, помогая огнеупорным заводам сократить цикл исследования формулы и улучшить комплексные показатели срока службы готового кирпича. Перед поставкой каждая партия чешуйчатого графита огнеупорного сорта проверяется на содержание связанного углерода, содержание золы и гранулометрический состав. Специальный огнеупорный графит Jincheng Graphite экспортируется на многие базы по производству огнеупоров за морем и пользуется стабильным признанием клиентов благодаря постоянству индексов партий.
Металлургические предприятия постоянно стремятся продлить срок службы футеровки ковшей, чтобы сократить расходы на потребление огнеупорных материалов и сократить потери из-за простоя печи. Качество графитовых чешуек, являющихся ключевым функциональным сырьем магнезиального углеродистого кирпича, напрямую влияет на всю футеровку ковша. Jincheng Graphite продолжит оптимизировать качество продукции из огнеупорного чешуйчатого графита и укреплять технический обмен с партнерами по мировой огнеупорной отрасли, поддерживая высокоэффективное производство мирового чугунолитейного сектора.





